首页 > 挤塑 挤橡 发泡
[挤塑工序] BM螺杆介绍
P:2026-11-07 21:14:23
1
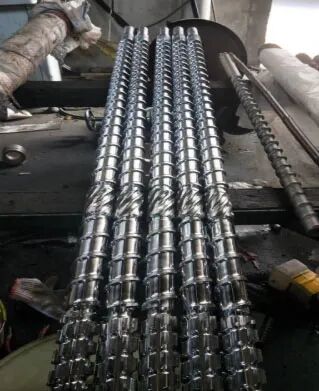
BM螺杆,中文别称主副牙螺杆,外文名为BM screw,是分离型螺杆的典型结构,广泛应用于PE/PP管材和聚丙烯板材挤出领域 。其结构特征为在熔融段附加副螺纹,将原螺槽分为固相槽与液相槽:固相槽深度由加料段逐渐变化至均化段深度,液相槽深度恒定并与均化段相通 。
主副螺纹起始于加料段末端,终止于均化段初,主螺纹与机筒的间隙小于副螺纹间隙 。该螺杆通过副螺纹实现固液相物理隔离,使固体床与熔池完全分离,防止固体床破碎导致的压力波动。液相槽宽度从加料段向均化段逐渐增宽,固相槽宽度则逐渐缩窄。副螺纹外径一般小于主螺纹,其与机筒间隙根据主螺纹间隙δ进行调整 。该设计提升了熔融效率,使物料稳定熔融且无逆流现象,兼具低温挤出和排气性能优化特点。
优势特征
分离型螺杆与普通螺杆的本质差别,在于熔融段。分离型螺杆在熔融段有一条起屏障作用的副螺纹,把固态塑胶和熔融的塑胶分开。副螺纹的外径较主螺纹小,熔融的物料越过副螺纹进入熔态区域。由于主、副螺纹的螺旋升角不一样,按轴向来计,固态区域由宽至窄,而熔态区域由窄至宽。熔融的过程固态和熔态相分离,有效地避免了固体床破碎而引起的波动。部分未完全熔融的小颗粒越过副螺纹与料缸间的间隙时,受到高剪切而熔融,熔融速率改善。
此外,副螺纹的增加,加大了物料与螺杆间的传导面积,从而提高了熔融速率。押出波动的改善和熔融速率的提高,使得我们可以提高螺杆转速,从而在保证押出物质量的前提条件下,提高押出量产,这就是分离型螺杆的本质所在。通常分离型螺杆的操作转速高于普通螺杆,因此熔体输送段槽深H3的选择通常略大于普通螺杆,而其它参数与普通螺杆类似。副螺纹与料缸之间的间隙δ1是非常重要的参数,过小不利于熔料通过;过大会使未熔融的固态物料通过,影响押出物质量,通常:δ1=δ+(0.2~0.4)。
熔融机理
当固体床形成并在输送过程中开始熔融时,因副螺棱与机筒的间隙Δ大于主螺棱与机筒的间隙:
已熔的物料将越过副螺棱与机筒的间隙而进入液相槽,而未熔融的固体物料不能通过该间隙而留在固相槽中,实现固液相的分离。
螺距变化:副螺棱与主螺棱的螺距不等,在熔融段形成的固相槽由宽变窄,至均化段宽度为0,而液相槽逐渐变宽,直至达到均化段整个螺槽宽度。
螺槽深度变化:固相槽螺槽深度由加料段螺槽深度变化至均化段螺槽深度,液相槽螺槽深度与均化段螺槽深度相等。
熔融过程:在液相螺槽宽度为零的那一点(副螺棱的起点,加料段末端)固液相开始分离,在固相螺槽的宽度为零的那一点(副螺棱的终点,均化段初)熔融完成。全部熔融的物料经均化段均化,定温、定压、定量地挤入机头。
产品特点
塑化效率较普通螺杆高;产量、压力、温度波动小;排气性能低于普通螺杆;单耗低;适应性好,可用于多种用途、适用多种物料;能实现低温挤出。加工制造困难;熔融能力受到限制;可能引起螺槽堵塞而产生挤出不稳定。
normal cable - 正规电缆,用户线与终接器线弧连接的电缆 (1) 投诉

4